Tava Boşaltma Sistemleri: Vakumlu, İğneli ve Ters Çevirmeli Çözümler
· YGMAK MACHINERY
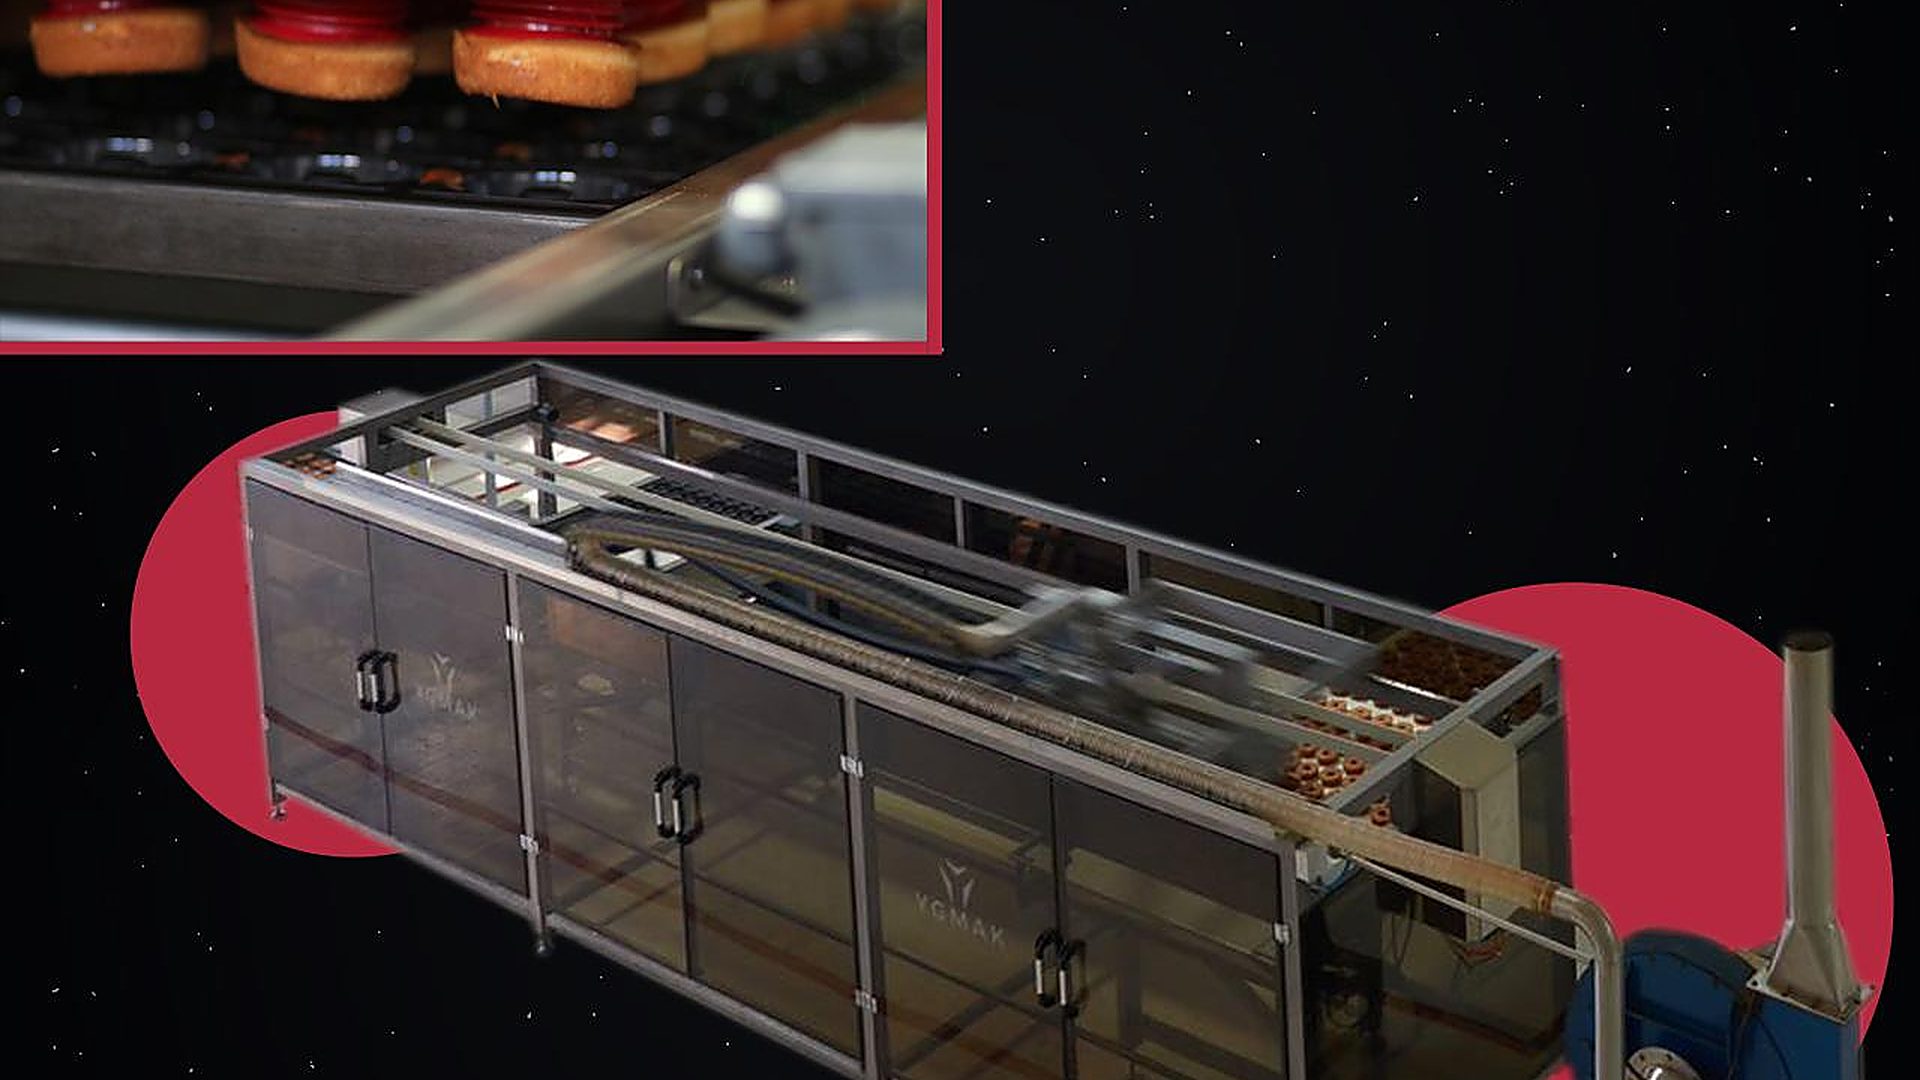
Fırından çıkan sıcak ve hassas kekin tavadan banta aktarılması, hattın en nazik operasyonudur. Kek bu anda ömrünün en kırılgan halindedir: iç yapısı henüz oturmamış, yüzeyi yumuşak, kenarları deformasyona açıktır. Yanlış seçilmiş ya da yanlış ayarlanmış boşaltma yöntemi; yüzey izi, kenar kırığı ve form bozukluğu olarak her üründe kendini gösterir ve bu kusurlar sonraki hiçbir istasyonda telafi edilemez.
Endüstride üç temel boşaltma teknolojisi kullanılır: vakumlu alma, iğneli tutucular ve ters çevirme. Üçü de doğru senaryoda mükemmel sonuç verir; seçim ürünün yapısına, üst yüzey beklentisine ve hat hızına göre yapılır. Bu yazıda her teknolojiyi çalışma prensibi, güçlü-zayıf yönleri ve ayar kritikleriyle ele alıyor; kombine kullanım senaryolarına da yer veriyoruz.
Boşaltma Öncesi: Ayrılmanın Hazırlığı
Boşaltma istasyonunun başarısı, kendisinden önceki iki faktöre yaslanır: tava yağlamanın kalitesi ve fırın sonrası bekleme süresi. İyi yağlanmamış tavada hiçbir boşaltma teknolojisi temiz sonuç veremez; kek tavaya tutunur ve ayrılma yüzey kopmasıyla gerçekleşir.
Fırın çıkışıyla boşaltma arasındaki kısa bekleme, kekin iç buharını dengeler ve yapıyı toparlar. Bu süre üründen ürüne değişir; hat tasarımında boşaltma istasyonunun fırına mesafesi, ürün reçetesiyle birlikte belirlenmelidir. Çok erken boşaltma yapışma ve çökme, gereksiz uzun bekleme ise hat uzunluğu ve kuruma demektir.
Vakumlu Alma: Üst Yüzeye Saygı
Vakum kafaları keki üst yüzeyinden nazikçe kavrayarak banta taşır. Yüzeyi düzgün, formu stabil ürünlerde en temiz sonucu verir; kekin üst yüzeyinde iz bırakmaz. Bu özellik, üstü açık satılan ya da üst yüzeyi dekorsuz kaplanan ürünlerde vakumu ilk tercih yapar.
Vakum gücünün ürün gramajına göre reçetelendirilmesi kritiktir: zayıf vakum taşıma sırasında düşürme, güçlü vakum yüzey emme izi ve gözenek deformasyonu yaratır. Kafa contalarının ve filtrelerin periyodik bakımı, vakum kararlılığının sigortasıdır. Çok gözlü tavalarda kafa yerleşimi tava deseniyle birebir eşleşmeli; tek gözün kaçırılması, hat üzerinde ritmik fire demektir.
İğneli Tutucular: Zor Yüzeylerin Çözümü
Üst yüzeyi dekorlu, pudralı ya da vakumla tutulamayacak kadar gözenekli ürünlerde ince iğneli tutucular devreye girer. İğneler ürünün üst katmanına kontrollü derinlikte dalar, taşıma boyunca kavrar ve bırakma noktasında geri çekilir.
İğne izi, çikolata kaplama veya dekorla kapanacak ürünlerde görünmez hale gelir; bu yüzden iğneli sistemler çoğunlukla kaplamalı ürün hatlarında tercih edilir. İğne derinliğinin hassas sınırlanması ürün bütünlüğünü korur: fazla derin dalış iç yapıyı yırtar, yüzeysel dalış taşımada güvensizlik yaratır. İğnelerin hijyen statüsü de özeldir; ürün içine giren eleman olarak günlük temizlik ve periyodik değişim rutinine bağlanmalıdır.
Ters Çevirme: Yüksek Hızın Yalın Yolu
Tavanın döndürülerek ürünün banda bırakıldığı bu yöntem, tabanı üstte ilerleyecek ürünler ve yüksek hızlı hatlar için idealdir. Mekanik olarak en yalın çözümdür: tutucu eleman yoktur, ürünle temas minimumdur, hız sınırını neredeyse yalnızca tava döngüsü belirler.
Kritik ayar, ürünün düşme mesafesi ve bandın karşılamasıdır: milimetrik fazla mesafe kenar ezilmesi, sert bant yüzeyi form bozukluğu yaratır. Yumuşak karşılama bantları ve ayarlanabilir çevirme eğrisi, bu riskleri yönetir. Ters çevirmede ürün tabanı yukarı geleceğinden, sonraki istasyonların (kaplama, dolgu) bu oryantasyona göre planlanması gerekir; gerekiyorsa hat üzerinde çevirme (flip) modülü eklenir.
- Düşme mesafesini ürün yüksekliğine göre milimetrik ayarlayın
- Karşılama bandını yumuşak ve temiz tutun; sert-yıpranmış bant iz bırakır
- Çevirme eğrisini hat hızıyla birlikte doğrulayın
- Sonraki istasyon oryantasyonunu baştan planlayın
Doğru Seçim ve Kombine Senaryolar
Seçim tablosu pratikte şöyle kurulur: üst yüzey görünümü kritik ve ürün stabil ise vakum; yüzey tutmaya elverişsiz ama kaplanacaksa iğneli; hız öncelikli ve taban-üstte akış uygunsa ters çevirme. Aynı fabrikada farklı hatlarda farklı yöntemler, hatta aynı hat üzerinde ürüne göre değiştirilebilir kafa sistemleri kullanılabilir.
YGMAK hatlarında üç teknoloji de uygulanmaktadır; doğru yöntem, ürün numunesiyle yapılan boşaltma testinde netleşir. Yatırım öncesi test, kataloğun cevaplayamayacağı tek soruyu cevaplar: sizin ürününüz, sizin reçetenizle, hangi yöntemde en temiz ayrılıyor?
Sık Sorulan Sorular
Hangi boşaltma yöntemi en hızlıdır?
Ters çevirme, mekanik yalınlığı sayesinde en yüksek hızlara ölçeklenir. Vakumlu ve iğneli sistemler de modern servo tahrikle yüksek kapasiteye ulaşır; ancak kafa döngü süresi tasarımda hesaba katılmalıdır. Hız sorusu, ürün toleransıyla birlikte cevaplanmalıdır.
Vakum keklerin üzerinde iz bırakır mı?
Doğru güç ve doğru kafa contasıyla bırakmaz; iz, çoğunlukla aşırı vakum ya da yıpranmış conta kaynaklıdır. Hassas yüzeyli ürünlerde geniş temas yüzeyli kafalar ve reçeteli vakum profili kullanılır.
Aynı istasyonda farklı ürünler boşaltılabilir mi?
Evet; değiştirilebilir kafa grupları ve reçeteli parametrelerle (vakum gücü, iğne derinliği, çevirme eğrisi) çok ürünlü çalışma mümkündür. Format değişim süresini belirleyen, kafa grubunun takımsız değişim tasarımıdır.
Boşaltmada fire arttı; ilk nereye bakmalıyım?
Sırasıyla: tava yağlama kalitesi, fırın sonrası bekleme süresi, boşaltma parametreleri (vakum/iğne/mesafe) ve tava deformasyonu. Firenin tek gözde yoğunlaşması tava ya da kafa eşleşmesini, genel artış ise yağlama veya reçete kaymasını işaret eder.