Paketlemeye Giden Yol: Otomatik Besleme ve Sıralama Sistemleri
· YGMAK MACHINERY
Birçok tesiste üretim hattı modern, ancak paketleme beslemesi hâlâ manueldir: operatörler bant kenarında ürünleri elle dizer, sayar, paketleme makinesine yetiştirmeye çalışır. Bu düzen üç cephede birden kaybettirir: işçilik maliyeti yüksektir, el teması hijyen ve raf ömrü riskidir, insan temposu paketleme makinesinin gerçek kapasitesini kullanılamaz kılar.
Otomatik besleme sistemleri, pişirme ile paketleme arasındaki bu kopukluğu ortadan kaldırır. Hattan dağınık gelen ürün akışını; sıralar, yönlendirir, gruplar ve paketleme makinesinin film akışıyla senkron teslim eder. Bu yazıda besleme otomasyonunun katmanlarını, kazanç kalemlerini ve mevcut hatlara entegrasyon pratiğini ele alıyoruz.
Sıralama ve Yönlendirme: Kaostan Düzene
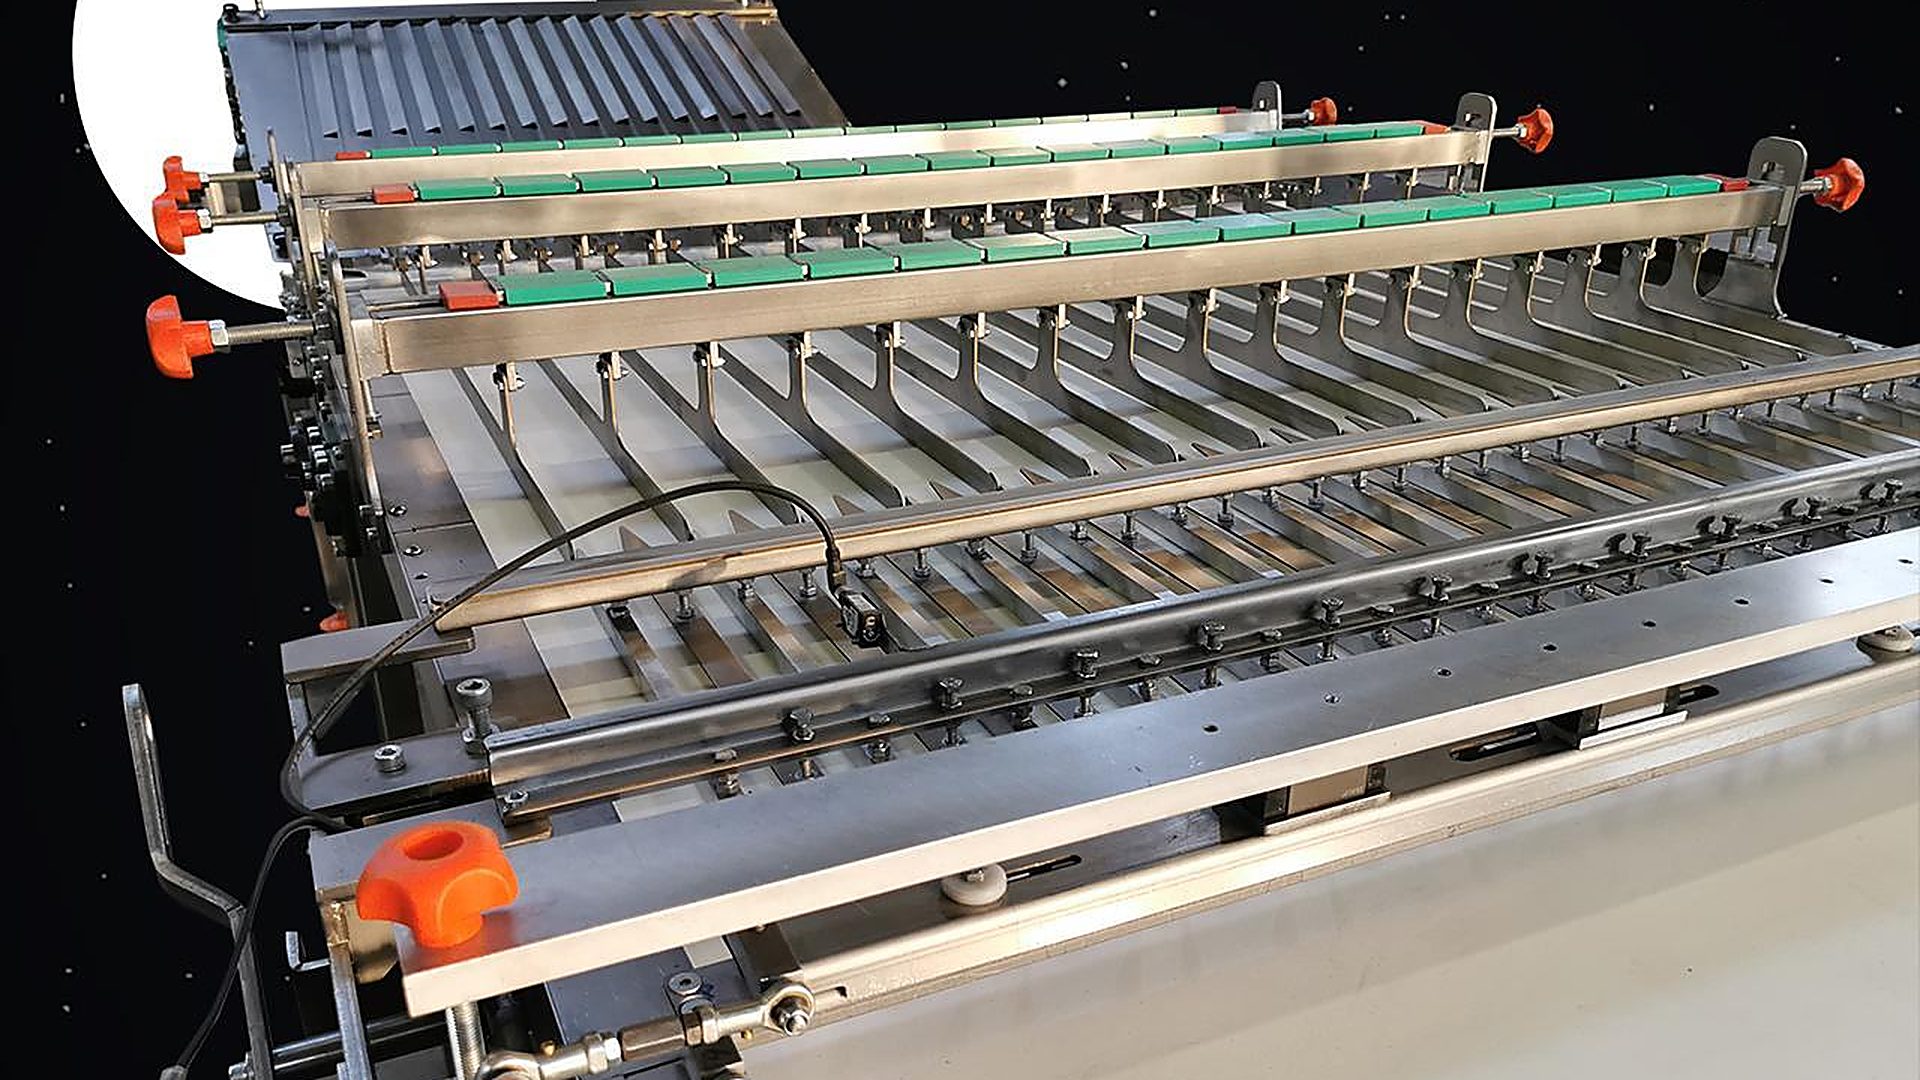
Soğutma parkurundan gelen ürünler çoğu zaman dağınık dizilimdedir. Sıralama bölümü; hizalama bantları, kanal ayırıcılar ve hız farkıyla çalışan parkurlarla bu akışı tek sıra ya da istenen kanal düzenine getirir. Hız farkı ilkesi basit ama etkilidir: ardışık bantların kademeli hızlanması, ürün aralarını açar ve çarpışmasız düzen kurar.
Yönlendirmede ürün yapısı belirleyicidir: kaplamalı ürünler itici palet yerine bant geometrisiyle, kırılgan ürünler dar açılı kılavuzlarla yönlendirilir. Amaç her zaman aynıdır: ürüne en az temasla, film beslemesinin istediği aralık ve hizayı kurmak.
Gruplama ve Çoklu Paket Yönetimi
İkili, üçlü veya aile boyu paketler için ürünlerin sayılarak gruplanması gerekir. Servo kontrollü toplama bantları ve akıllı boşluk yönetimi; grupları paketleme temposuna uygun aralıklarla oluşturur. Reçete bazlı yapı, aynı hattın gün içinde tekli ve çoklu formatlar arasında dakikalar içinde geçişini sağlar.
Gruplamanın gelişmiş hali dizilim dönüşümüdür: tek sıradan çift kat, yan yana ikili ya da dikine istif gibi paket içi düzenler, besleme bölümünde kurulur. Bu yetenek, pazarlamanın paket çeşitliliği taleplerini hat yatırımı yapmadan karşılamanın yoludur.
- Hedef paket formatlarını (adet, dizilim) yatırım öncesi netleştirin
- Format değişim süresini reçete kayıtlarıyla dakikaya indirin
- Sayma doğruluğunu hat üstü sensörlerle çift kontrol edin
- Eksik gruplarda otomatik ayıklama/yeniden besleme kurgusu isteyin
Paketleme Senkronu: Dur-Kalkın Yönetimi
Besleme sisteminin asıl ustalık sınavı, paketleme makinesinin dur-kalklarında verdiği tepkidir. Film değişimi ya da kısa arıza anında besleme aynen sürerse, ürünler istasyon önünde yığılır ve ezilme başlar. Doğru kurgu; paketlemeden gelen durum sinyalleriyle üst parkurların kademeli yavaşlaması, tampon bölgelerin dolması ve gerekirse üretim hızının geçici düşürülmesidir.
Tampon (akümülasyon) tasarımı burada kritik dengededir: yeterli tampon kısa duruşları emer, aşırı tampon ise taze ürünü gereksiz bekletir. Ürünün bekleme toleransı (kaplama katılığı, kuruma hassasiyeti) tampon boyutunu belirleyen gerçek parametredir.
Hijyen ve Ürün Bütünlüğü Kazancı
Besleme otomasyonu yalnızca işçilikten tasarruf değildir; ürün başına dokunuş sayısını azaltarak hijyeni yapısal olarak güçlendirir. Fırından ambalaja el değmeden akış, raf ömrü yönetiminin ve müşteri denetimlerinin güçlü kartıdır.
Ürün bütünlüğü tarafında kazanç ölçülebilirdir: elle dizmede kaçınılmaz olan kenar ezilmeleri, kaplama parmak izleri ve düşürme fireleri; otomatik beslemede sistematik olarak ortadan kalkar. Hat sonu sayım verisi, gerçek verimliliği (OEE) ölçülebilir kılar ve iyileştirmeyi tahminden çıkarır.
Mevcut Hatta Entegrasyon
Besleme otomasyonu, retrofit projelerinin en popüler kalemidir; çünkü üretim hattına dokunmadan, soğutma çıkışı ile paketleme arasındaki bölgede kurulur. Entegrasyonun kritik soruları şunlardır: mevcut paketleme makinesi hangi besleme aralığını istiyor, ürün akış debisi pik anlarda ne kadar, alan ve yükseklik kısıtı ne?
Doğru mühendislikle kurulum, planlı kısa duruşlarla devreye alınır. İlk haftalarda sıralama parametrelerinin ürün gerçeğiyle (boyut toleransı, yüzey davranışı) ince ayarı yapılır; sonrasında sistem, vardiya boyunca operatörsüz akışı sürdürür.
Sık Sorulan Sorular
Otomatik besleme kaç operatörün işini üstlenir?
Hat hızına ve paket formatına göre değişir; elle dizmede her vardiyada birden çok kişi gerektiren işler, otomatik beslemede gözetim seviyesine iner. Gerçek kadro etkisi, mevcut dizme-sayma iş yükünün ölçümüyle proje aşamasında hesaplanır.
Kırılgan ürünlerde otomatik besleme riskli değil mi?
Tam tersi; doğru tasarlanmış sistem, ürünle insandan daha nazik temas kurar. Kritik olan; yönlendirme geometrisinin, bant yüzeylerinin ve hız profillerinin ürünün kırılganlığına göre seçilmesidir. Ürün numunesiyle besleme testi, tasarımın ilk adımıdır.
Farklı boyutlu ürünler aynı besleme hattında çalışır mı?
Evet; reçete bazlı ayarlar (kanal genişliği, hız profili, gruplama deseni) format geçişini yönetir. Boyut farkı büyükse değiştirilebilir kılavuz setleri kullanılır. Yatırım öncesi tüm ürün gamının listelenmesi, doğru esneklik seviyesini belirler.
Paketleme makinem eski; besleme otomasyonu yine kurulabilir mi?
Çoğunlukla evet; besleme sistemi, mevcut makinenin giriş beklentisine (aralık, hız, yükseklik) uyarlanır. Makinenin durum sinyali verebilmesi senkron için yeterlidir; veremiyorsa basit sensör eklemeleriyle çözülür.