Soğutma Tüneli Neden Kritik? Çikolatalı Ürünlerde Kalitenin Son Savunma Hattı
· YGMAK MACHINERY
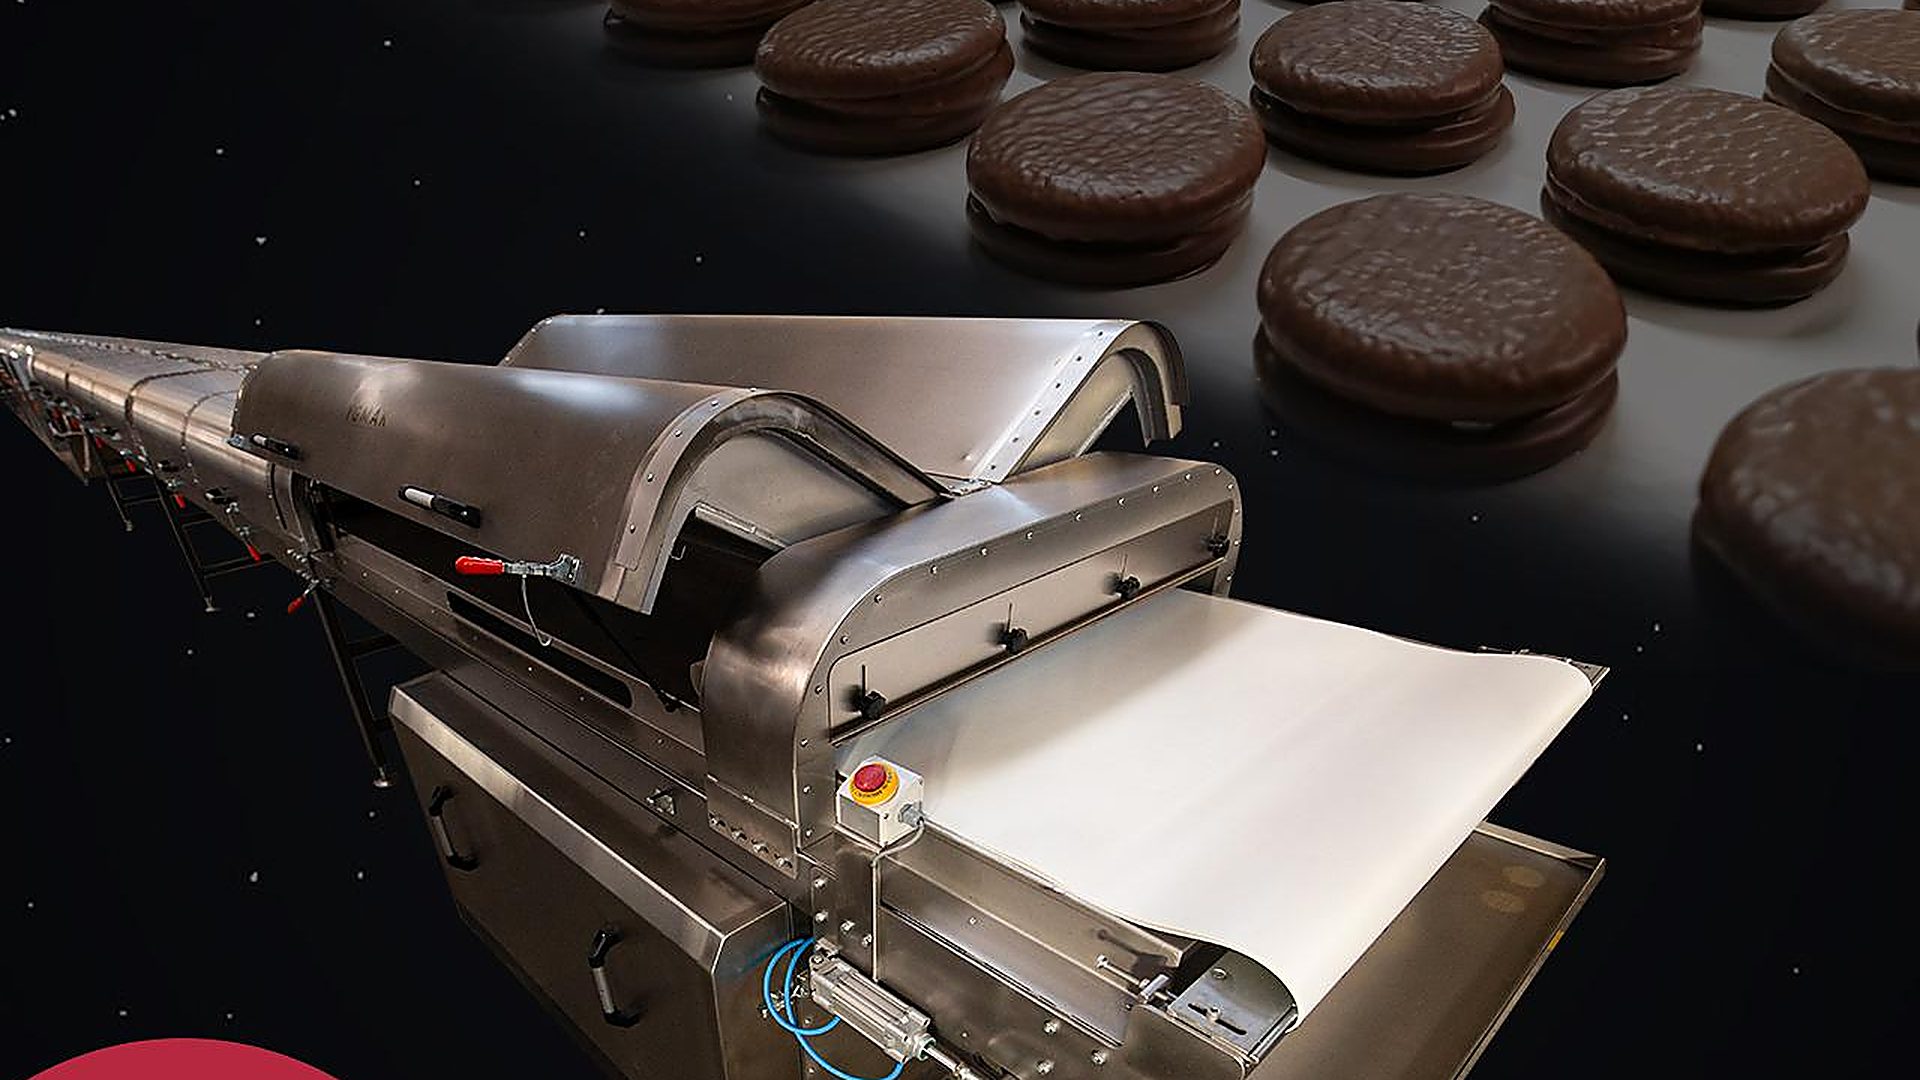
Üretim hattının sonunda yer aldığı için çoğu zaman önemi küçümsenen soğutma tüneli, aslında çikolatalı ve kaplamalı ürünlerde kalitenin son savunma hattıdır. Kaplama istasyonunda mükemmel uygulanmış bir çikolata, yanlış soğutma profiliyle dakikalar içinde mat ve lekeli hale gelebilir; aynı şekilde doğru soğutulmamış ürün, ambalaj içinde yapışarak tüm emeği boşa çıkarır.
Tünel yatırımında yapılan tipik hata, onu "soğuk üfleyen bir kutu" olarak görmektir. Oysa tünel; bölgesel sıcaklık profili, hava hızı, nem yönetimi ve bant hijyeniyle başlı başına bir proses ekipmanıdır. Bu yazıda tünelin ürün kalitesine etkisini, doğru boyutlandırma esaslarını ve işletme pratiğini ele alıyoruz.
Çikolata Neden Kademeli Soğutulur?
Çikolatanın katılaşması bir kristalizasyon sürecidir ve kristal kalitesi soğutma hızına bağlıdır. Ani şok soğutma; yüzeyde hızlı, içeride yavaş katılaşma yaratır, iç gerilmeler parlaklığı bozar ve zamanla çatlamaya yol açar. Doğru yaklaşım kademeli profildir: girişte ılıman bölge kristalizasyonu başlatır, orta bölge ana soğutmayı yapar, çıkış bölgesi ürünü salon sıcaklığına yumuşak geçirir.
Çıkış bölgesinin ayrıca kritik bir görevi vardır: ürün yüzey sıcaklığını, paketleme salonunun çiy noktasının üzerinde tutmak. Tünelden buz gibi çıkan ürünün üzerinde salon havasının nemi yoğuşur; bu görünmez su filmi hem parlaklığı öldürür hem şeker çiçeklenmesini (sugar bloom) tetikler.
Tünel Boyutlandırması: Uzunluk, Bant ve Kapasite
Tünel uzunluğu; bant hızı, ürün kütlesi, kaplama kalınlığı ve giriş sıcaklığından hesaplanır. Ürünün tünel içinde geçirmesi gereken süre fizikseldir, pazarlıkla kısalmaz: kapasitesi artırılan hatta tünel aynı kalırsa, ürünler yeterince katılaşmadan çıkar ve paketlemede yapışma başlar. Bu nedenle kapasite artışı planlanan hatlarda tünel baştan payıyla seçilmelidir.
Bant genişliği, kaplama makinesiyle uyumlu olmalı; ürün dizilimi hava akışını engellemeyecek sıklıkta planlanmalıdır. Çok katlı tüneller, zemin alanı dar tesislerde aynı soğutma süresini dikeyde kazanmanın etkili yoludur.
- Soğutma süresini ürünün en kalın kesiti üzerinden hesaplatın
- Kapasite artış planını tünel boyutlandırmasına baştan ekletin
- Zemin kısıtı varsa çok katlı tünel seçeneğini değerlendirin
- Tünel çıkış sıcaklığını paketleme salonu çiy noktasıyla birlikte tanımlayın
Hava Yönetimi: Hız, Yön ve Filtrasyon
Soğutmanın etkinliği sıcaklık kadar hava temasına bağlıdır. Hava hızı; ısı transferini artıracak kadar yüksek, ürün yüzeyinde dalga ya da kuruma izi bırakmayacak kadar sınırlı tutulur. Hassas yüzeyli ürünlerde (parlak kaplama, desenli üst) hava, ürüne doğrudan değil yönlendirilmiş akışla verilir.
Tünel içi hava sirkülasyonunun filtreli olması, ürün üzerine partikül taşınmasını önler. Evaporatör yüzeylerinin periyodik temizliği çift kazanç sağlar: hijyen korunur ve ısı transferi verimli kalır. Kirlenmiş evaporatör, aynı soğutmayı daha fazla enerjiyle yapar; bakım ihmalinin faturası elektrik sayacında okunur.
Nem Kontrolü ve Yoğuşma Yönetimi
Tünelin görünmez düşmanı nemdir. Kapı perdelerinin yıpranması, bant geçiş ağızlarının genişlemesi ya da salon basınç dengesinin bozulması; tünele nemli hava girişi demektir. Bu nem evaporatörde karlanma, ürün üzerinde yoğuşma ve bantta ıslaklık olarak üç ayrı sorun yaratır.
İyi işletme pratiği; tünel giriş-çıkış ağızlarını minimum kesitte tutmak, perde ve contaları periyodik yenilemek, defrost çevrimlerini üretim molalarına denk getirmektir. Nem disiplini kurulmuş bir tünel, hem kalitede hem enerji tüketiminde fark yaratır.
Enerji Verimliliği ve İzleme
Soğutma grubu, hattın en büyük elektrik tüketicilerindendir; verimliliği işletme kârını doğrudan etkiler. Çift cidarlı izolasyon, sağlam kapı contaları, doğru defrost stratejisi ve kondenser bakımı temel kalemlerdir. Değişken devirli kompresör ve fanlar, kısmi yüklerde ciddi tasarruf sağlar.
Modern tünellerde bölge sıcaklıkları, hava hızları ve enerji tüketimi otomasyonda kayıt altındadır. Bu veriler yalnızca kalite izlenebilirliği değil, bakım planlaması için de erken uyarı kaynağıdır: aynı soğutma işini giderek artan enerjiyle yapan tünel, bakım talebini kendisi bildirir.
Sık Sorulan Sorular
Soğutma tüneli kaç derece olmalı?
Çikolatalı ürünler için tipik bant 10-12°C’dir; ancak doğru cevap tek sıcaklık değil, giriş-orta-çıkış bölgelerinin profilidir. Ürün tipi, kaplama kalınlığı ve hat hızı profili belirler. Sabit ve aşırı düşük sıcaklık, en sık yapılan hatadır.
Ürünler tünelden çıkınca neden terliyor?
Ürün yüzeyi, paketleme salonunun çiy noktasının altında bir sıcaklıkla çıkıyordur; salondaki nem ürün üzerinde yoğuşur. Çözüm; tünel çıkış bölgesini yumuşatmak, salon nemini yönetmek ve ürünü çiy noktası üzerinde teslim etmektir.
Kapasite artırınca tünelim yetersiz kaldı; ne yapabilirim?
Seçenekler; bant hızını düşürmeden tünel uzatma (modüler ek), çok katlı dönüşüm veya hava yönetimini iyileştirerek ısı transferini artırmaktır. Hangisinin uygulanabilir olduğu mevcut tünelin yapısına bağlıdır; karar öncesi ısı yükü hesabı yenilenmelidir.
Tünel bakımında en kritik rutin nedir?
Evaporatör temizliği ve defrost kontrolü. Kirlenen ya da karlanan evaporatör hem soğutma kapasitesini düşürür hem enerji tüketimini artırır. İkinci sırada kapı perdeleri ve contalar gelir; nem girişini önlemek, birçok sorunun kökünü kurutur.