Gıda Sınıfı Konveyör Bant Seçimi: Hat Boyunca Taşımanın Standartları
· YGMAK MACHINERY
Bir üretim hattında ürün, toplam sürenin büyük bölümünü konveyörler üzerinde geçirir: fırına giderken, soğurken, kaplamaya ilerlerken, paketlemeye taşınırken. Bant seçimi bu yüzden basit bir aksesuar kararı değil; hijyen, ürün bütünlüğü ve bakım maliyetini yıllarca etkileyen bir mühendislik tercihidir. Yanlış bant; iz bırakır, kırıntı biriktirir, sık durdurur ve hattın geri kalanının performansını sessizce aşağı çeker.
Konveyör konusunu iki düzlemde ele almak gerekir: doğru bant malzemesinin seçimi ve bandı taşıyan şasinin hijyenik tasarımı. İkisi birlikte düşünülmediğinde, en pahalı bant bile kötü şaside sorun kaynağına dönüşür. Bu yazıda bant tiplerini kullanım alanlarıyla eşliyor, hijyenik tasarım detaylarını ve hat senkronizasyonunu pratik örneklerle açıklıyoruz.
Bant Tipleri ve Doğru Kullanım Alanları
Poliüretan (PU) düz bantlar, gıdayla doğrudan temasın yoğun olduğu soğutma ve transfer parkurlarının standardıdır; yüzeyi gözeneksizdir, koku tutmaz ve kolay temizlenir. Farklı yüzey dokuları (mat, parlak, baklava) ürünün yapışma eğilimine göre seçilir: nemli ürünlerde yapışmayı azaltan dokular tercih edilir.
Modüler plastik bantlar; kavis, eğim ve yıkamalı bölgelerde esneklik sağlar. Parça değişimiyle onarılabilmeleri, uzun hatlarda bakım avantajıdır; ancak modül birleşim yerleri kırıntı tutabileceğinden, kuru ve kırıntılı ürün bölgelerinde temizlik planı sıklaştırılmalıdır.
Fırın giriş-çıkışı gibi sıcak bölgelerde paslanmaz tel bantlar kullanılır; ısıya dayanım ve hava sirkülasyonu avantajdır. Tel bantta iz riski, ürünün o bölgedeki yüzey sertliğiyle birlikte değerlendirilmelidir.
Hijyenik Şasi Tasarımı: Bandın Altındaki Gerçek
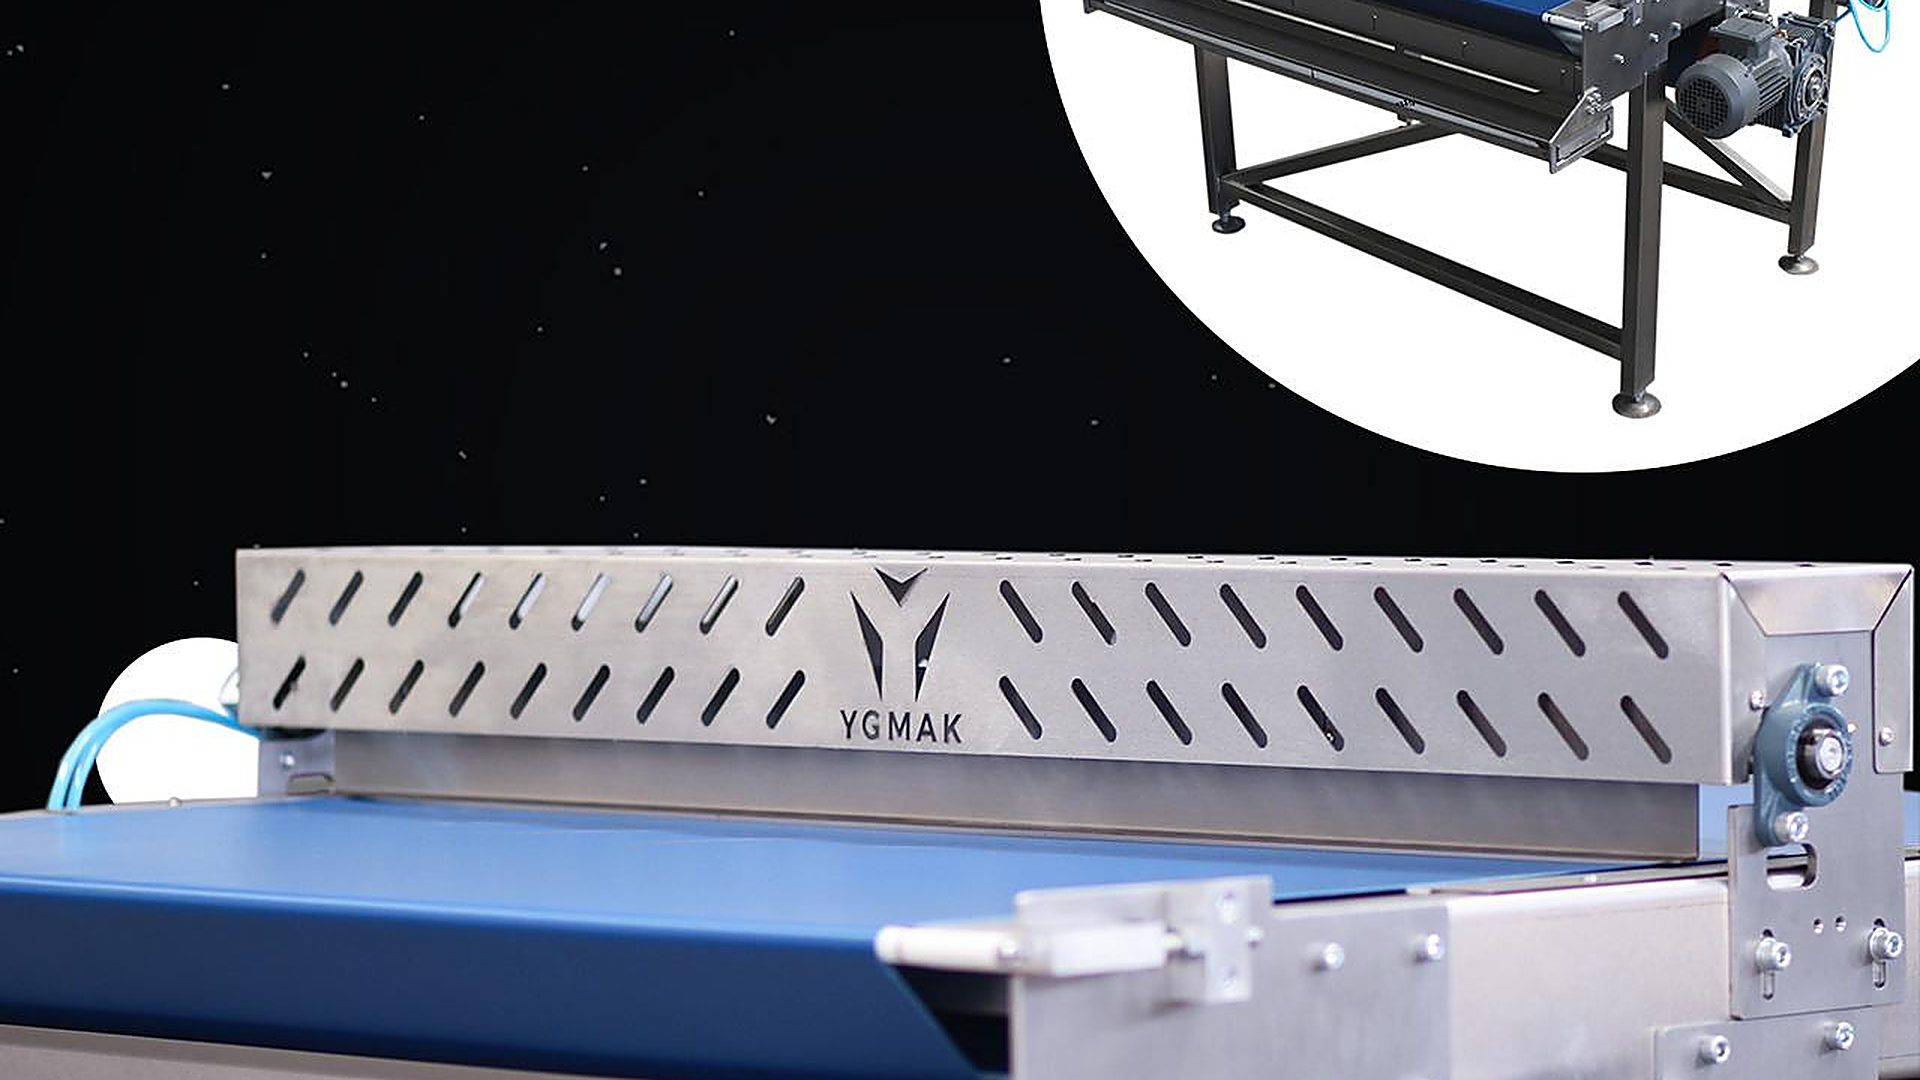
Denetimlerde sorun çıkaran nokta çoğu zaman bandın üstü değil, altıdır. Yuvarlatılmış profiller, ölü boşluk bırakmayan birleşimler ve takımsız sökülebilen sıyırıcılar; günlük temizliği mümkün ve hızlı kılar. Bant altında biriken kırıntının kolay erişilebilir olması, haşere riskine karşı ilk savunmadır.
Yıkamalı bölgelerde şasi; su tutmayan eğimli yüzeyler ve drenaj yönlendirmesiyle tasarlanmalıdır. Motor-redüktör konumları, gıda bölgesinin dışında ya da damlama korumalı seçilmelidir. İyi şasi tasarımının testi basittir: vardiya sonunda bandın altı, üstü kadar kolay temizlenebiliyor mu?
- Gıda temas yüzeylerinde sertifikalı bant malzemesi şarttır
- Bant gerginliğini periyodik kontrol edin; kayma başlamadan düzeltin
- Transfer noktalarındaki boşluklarda parmak transfer plakaları kullanın
- Sıyırıcıları takımsız sökülebilir seçin ve her vardiya temizletin
- Bant ek yerlerini (yapıştırma/kilit) hijyen planına dahil edin
Transfer Noktaları: Firenin Gizli Adresi
İki konveyör arasındaki her geçiş, ürün için bir risk anıdır. Boşluklu transferde küçük ürünler düşer, yumuşak ürünler kenardan ezilir, dizilim bozulur. Parmak transfer plakaları, bıçak kenarlı (knife-edge) geçişler ve hız eşitleme; bu riskleri yöneten standart çözümlerdir.
Kaplamalı ürünlerde transfer, kaplamanın katılaşma durumuna göre planlanmalıdır: tam katılaşmamış üründe her temas iz demektir. Bu bölgelerde geçiş sayısını azaltmak, tek uzun parkuru çok kısa parkura tercih etmek doğru yaklaşımdır.
Hat Senkronizasyonu ve Sürücü Yönetimi
Konveyör hızları istasyonlar arasında bağımsız değil, reçete bazlı senkron yönetilmelidir. Hız uyumsuzluğu; ürün yığılması, çarpışma ve dizilim bozulması olarak hatta geri döner. Sürücülerin (frekans invertörlerinin) merkezi otomasyona bağlanması, format değişimlerinde tüm parkurun tek komutla ayarlanmasını sağlar.
Akıllı senkronun bir adım ötesi, akış sensörleriyle dinamik yönetimdir: paketleme duruşunda üst parkurların kademeli yavaşlaması, ürün birikmesini ve ezilmeyi önler. Bu yetenek, özellikle uzun soğutma parkurlu hatlarda fire üzerinde doğrudan etkilidir.
Bakım Stratejisi: Durmadan Önce Gör
Konveyör arızaları nadiren aniden gelir; önce sinyal verir: kenara kaçma, ek yerinde kabarma, redüktörde ses, sıyırıcıda aşınma. Haftalık görsel tur + aylık gerginlik/hizalama kontrolü, bu sinyalleri plansız duruşa dönüşmeden yakalar.
Yedek parça planında kritik kalemler; her bant tipi için ek kiti, tahrik tamburu yatakları ve en uzun temin süreli redüktörlerdir. Uzun hatlarda bant envanterinin (tip, ölçü, ek yöntemi) kayıt altında olması, arıza anında saatler kazandırır.
Sık Sorulan Sorular
Hangi bölgede hangi bant tipi kullanılmalı?
Pratik eşleme: sıcak bölgeler (fırın giriş-çıkış) tel bant; gıda temaslı düz parkurlar PU bant; kavis, eğim ve yoğun yıkama bölgeleri modüler bant. Kesin seçim; ürün yüzeyi, sıcaklık ve temizlik rejimiyle birlikte yapılır.
Bant kenara kaçıyor; kök neden ne olabilir?
Sık nedenler: tambur paralelliğinin bozulması, eşitsiz gerginlik, tek tarafa yük binmesi ve ek yerinin açılı yapılması. Kaçmayı kılavuzla bastırmak kalıcı çözüm değildir; hizalama ve gerginlik kök nedenden düzeltilmelidir.
Bantlar ne sıklıkla değiştirilmeli?
Takvimden çok duruma bağlıdır: yüzey çatlaması, ek yerinde yorulma, temizlenemeyen lekelenme ve iz bırakma değişim sinyalleridir. Doğru gerginlik, temiz sıyırıcı ve düzgün transferle bant ömrü belirgin uzar.
Konveyör hijyeninde en çok atlanan nokta nedir?
Bant altı ve şasi içleri. Üst yüzey her vardiya temizlenirken, alt bölgede biriken kırıntı haftalarca kalabilir. Takımsız sökülen sıyırıcılar, erişim kapakları ve bant kaldırma aparatları bu bölgeyi günlük temizliğe açar.